Que révèle le premier essai d’un moule avant le lancement de la production en série ?
· 12 min de lecture · Blog
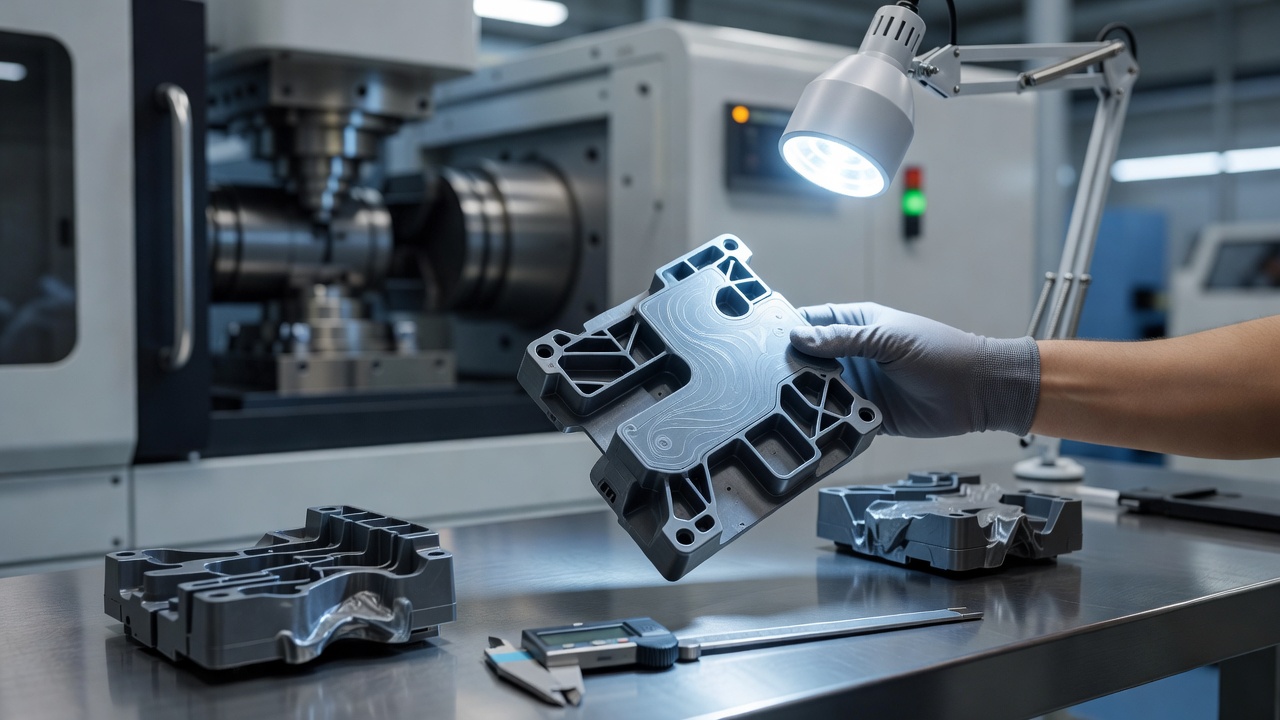
Le premier essai d’un moule d’injection constitue une étape essentielle entre la conception numérique et la production industrielle. Les systèmes CAD/CAE et les simulations d’écoulement permettent aujourd’hui d’anticiper une grande partie du comportement du polymère, notamment le remplissage, les lignes de soudure, les pièges à air, le refroidissement ou le risque de déformation.
Ils ne reproduisent toutefois pas parfaitement toutes les conditions réelles.
Le premier essai permet donc de vérifier comment le moule, la matière et la presse fonctionnent réellement ensemble.
Cette étape peut révéler :
- des zones difficiles à remplir ;
- un évent insuffisant ;
- un refroidissement déséquilibré ;
- des retassures ;
- un gauchissement ;
- des marques d’éjection ;
- des problèmes de ligne de soudure ;
- une position de seuil à optimiser ;
- ou une fenêtre de procédé trop étroite.
L’objectif n’est pas simplement d’obtenir une première pièce complète.
Il s’agit de déterminer si le moule permet de mettre en place un procédé suffisamment robuste et répétable pour une production en série.
Que peut révéler la première vérification du moule ?
Les premières pièces fournissent de nombreuses informations sur le comportement réel de l’outillage.
L’un des défauts les plus visibles est le remplissage incomplet, ou short shot.
Il apparaît lorsque le front de matière n’atteint pas l’ensemble de la cavité avant de se solidifier ou de perdre une partie excessive de sa pression.
Les causes possibles sont nombreuses :
- température de matière insuffisante ;
- vitesse d’injection inadaptée ;
- perte de pression trop importante ;
- section du seuil ou des canaux insuffisante ;
- parois trop fines ;
- trajet d’écoulement trop long ;
- évent insuffisant ;
- piège à air.
Un manque de matière à l’extrémité d’une pièce ne signifie donc pas automatiquement qu’il suffit d’augmenter la pression d’injection.
L’essai sert précisément à distinguer un problème de réglage d’un problème lié à la conception du produit ou du moule.
Pourquoi les retassures apparaissent-elles pendant les essais ?
Les retassures se forment fréquemment dans les zones où une quantité plus importante de polymère doit refroidir.
Cela concerne notamment :
- les sections épaisses ;
- les jonctions avec des nervures ;
- les bossages ;
- certaines transitions entre différentes épaisseurs.
Pendant le refroidissement, le polymère se contracte.
Si une quantité suffisante de matière ne peut plus être introduite dans la cavité pour compenser cette contraction, une dépression peut apparaître à la surface.
La correction peut nécessiter une modification :
- de la pression de maintien ;
- du temps de maintien ;
- de la température ;
- du refroidissement ;
- de la taille du seuil ;
- ou de la géométrie de la pièce.
Augmenter simplement la pression de maintien n’est donc pas toujours la meilleure solution.
Si la cause est structurelle, la pièce ou le moule peuvent également nécessiter une modification.
Que révèle le gauchissement de la pièce ?
Une pièce qui se déforme après démoulage révèle généralement un déséquilibre de retrait.
Une zone peut se contracter différemment d’une autre en raison de :
- différences d’épaisseur ;
- refroidissement non uniforme ;
- orientation moléculaire ;
- orientation des fibres dans les polymères renforcés ;
- pression de compactage différente ;
- géométrie asymétrique.
Le défaut peut devenir visible immédiatement après l’éjection ou seulement lorsque la pièce atteint son équilibre thermique.
C’est pourquoi une pièce ne devrait pas toujours être évaluée uniquement quelques secondes après sa sortie du moule.
Dans les applications dimensionnelles exigeantes, certaines mesures doivent être réalisées après une période définie de stabilisation.
Les marques d’éjecteurs indiquent-elles toujours un problème d’éjection ?
Les traces visibles au niveau des éjecteurs peuvent avoir plusieurs causes.
La pièce peut :
- être encore trop chaude au moment de l’ouverture ;
- trop fortement adhérer au noyau ;
- présenter une dépouille insuffisante ;
- disposer d’une surface d’éjection trop faible ;
- être soumise à une force d’éjection mal répartie.
L’essai permet d’observer non seulement l’aspect de la pièce, mais également la manière dont elle quitte le moule.
Un système d’éjection qui fonctionne correctement pendant quelques cycles doit également rester fiable lors d’un fonctionnement répétitif.
Pourquoi l’évacuation de l’air est-elle si importante ?
Au moment où le moule se ferme, la cavité contient de l’air.
Lorsque le polymère fondu pénètre dans la cavité, cet air doit pouvoir s’échapper.
Si les évents sont insuffisants ou mal positionnés, l’air peut rester emprisonné devant le front de matière.
La compression rapide des gaz peut entraîner :
- un remplissage incomplet ;
- des traces de brûlure ;
- des défauts de surface ;
- une augmentation locale de la pression nécessaire au remplissage.
Dans certains cas, l’échauffement rapide de l’air comprimé est associé au phénomène appelé effet diesel.
Un bon évent ne sert donc pas seulement à prévenir les brûlures.
Il facilite également le remplissage reproductible des dernières zones de la cavité.
Quelle importance a la position du point d’injection ?
La position du seuil influence directement la manière dont le polymère traverse la cavité.
Elle peut modifier :
- la longueur du trajet d’écoulement ;
- l’équilibre du remplissage ;
- l’emplacement des lignes de soudure ;
- l’orientation du matériau ;
- le compactage ;
- l’emplacement des pièges à air ;
- l’aspect de la pièce.
Il n’existe pas de règle universelle imposant de placer le seuil dans la partie la plus épaisse du composant.
Une alimentation depuis une zone plus épaisse peut être avantageuse dans certains projets, notamment pour le compactage, mais d’autres contraintes peuvent conduire à une solution différente.
La position du seuil doit donc être définie pour l’ensemble de la pièce et non à partir d’un seul critère.
Pourquoi une simulation ne remplace-t-elle pas entièrement l’essai ?
Les simulations d’injection sont particulièrement utiles avant la fabrication du moule.
Elles permettent notamment d’étudier :
- le remplissage ;
- le compactage ;
- les lignes de soudure ;
- les pièges à air ;
- le refroidissement ;
- le retrait ;
- le gauchissement ;
- la position des seuils.
Cependant, tout modèle repose sur des hypothèses concernant la matière, le moule et les conditions de procédé.
Dans la réalité, des différences peuvent apparaître en matière de ventilation, de transfert thermique, de comportement d’un lot de polymère ou de fonctionnement mécanique de l’outillage.
L’essai physique permet donc de confronter les prévisions à la réalité industrielle.
Comment stabiliser les paramètres pendant l’essai ?
Une fois le premier remplissage obtenu, les technologues recherchent progressivement une fenêtre de procédé stable.
Parmi les paramètres analysés figurent notamment :
- la température de la matière ;
- la température du moule ;
- la vitesse d’injection ;
- le point de transfert V/P ;
- la pression de maintien ;
- le temps de maintien ;
- le temps de refroidissement ;
- la contre-pression ;
- le dosage.
Les valeurs appropriées dépendent de la matière, de la géométrie de la pièce, du moule et de la presse.
C’est pourquoi il est préférable de travailler à partir de la fiche technique du polymère et des données obtenues pendant l’essai plutôt que d’utiliser une plage de température universelle.
Quel est le rôle de la température du moule ?
La température du moule influence :
- la vitesse de solidification ;
- la qualité de surface ;
- le retrait ;
- le gauchissement ;
- le temps de cycle ;
- et, pour certains polymères, la cristallisation.
Un moule trop froid pour le matériau et la géométrie concernés peut favoriser une solidification prématurée du front d’écoulement.
Un moule plus chaud augmente généralement le temps nécessaire pour évacuer suffisamment de chaleur avant l’éjection.
L’objectif n’est donc pas de travailler avec la température la plus basse ou la plus élevée possible.
Il faut trouver une valeur permettant d’obtenir la qualité requise avec un cycle stable et reproductible.
À quoi sert la phase de maintien ?
Après le remplissage de la cavité, le polymère commence à refroidir et à se contracter.
Tant que le seuil reste suffisamment ouvert, la phase de maintien peut continuer à introduire de la matière dans la cavité afin de compenser une partie du retrait volumique.
La pression et le temps de maintien influencent donc notamment :
- la masse de la pièce ;
- les retassures ;
- le retrait ;
- les dimensions finales.
Une pression trop faible peut entraîner un compactage insuffisant.
Une pression excessive n’est pas non plus souhaitable, car elle peut augmenter les contraintes ou aggraver certains défauts.
Le réglage doit être adapté au comportement réel du composant.
Pourquoi le refroidissement est-il vérifié pendant l’essai ?
Une pièce doit atteindre une rigidité suffisante avant son éjection.
Une ouverture trop précoce peut conduire à :
- une déformation ;
- des marques d’éjecteurs ;
- une modification des dimensions ;
- une perte de planéité.
À l’inverse, un temps de refroidissement inutilement long augmente le cycle et réduit la productivité.
L’essai sert donc également à déterminer le temps nécessaire pour produire une pièce stable sans prolonger inutilement le cycle.
Quand les réglages de la presse ne suffisent-ils plus ?
Un bon procédé ne devrait pas être utilisé pour masquer un problème structurel du moule.
Si un défaut persiste malgré des paramètres raisonnables et stables, une correction mécanique peut être nécessaire.
Selon le problème, elle peut concerner :
- le seuil ;
- les canaux d’alimentation ;
- les évents ;
- les inserts ;
- la géométrie de la cavité ;
- le circuit de refroidissement ;
- le système d’éjection.
L’objectif est de corriger la cause du problème plutôt que de maintenir en permanence des paramètres extrêmes pour obtenir une pièce acceptable.
Pourquoi un atelier d’outillage interne facilite-t-il les corrections ?
Lorsque les essais et l’usinage sont réalisés dans une même organisation, les observations du service d’injection peuvent être rapidement transmises aux concepteurs et aux opérateurs CNC.
Un atelier capable d’effectuer des travaux d’outillage divers peut intervenir sur les différents composants nécessaires à la mise au point du projet.
Noex dispose de son propre atelier d’outillage avec bureau d’études et équipements CNC.
L’entreprise conçoit et fabrique notamment :
- des moules d’injection ;
- des moules de soufflage ;
- des matrices ;
- des pièces et composants techniques.
Elle usine également différents matériaux, notamment l’acier, le cuivre et le graphite.
Cette intégration permet de coordonner la conception, l’usinage, les modifications du moule et les essais d’injection au sein d’un même processus industriel.
Cela peut réduire les étapes logistiques et faciliter les itérations successives nécessaires avant la validation définitive du projet.
Comment vérifie-t-on la répétabilité après les modifications ?
Après une correction, une seule bonne pièce ne suffit pas à valider le moule.
Il faut vérifier si les résultats restent stables sur une succession de cycles.
Selon le projet, les critères peuvent comprendre :
- les dimensions critiques ;
- la masse ;
- l’aspect de surface ;
- le temps de remplissage ;
- la pression d’injection ;
- le comportement à l’éjection ;
- le gauchissement après refroidissement ;
- les essais fonctionnels.
Il n’existe pas de nombre universel de pièces devant constituer une série d’essai.
Le volume nécessaire dépend notamment des exigences qualité, du risque associé au produit, du nombre de cavités et du niveau de validation demandé.
Ce qui compte est de disposer de suffisamment de données pour démontrer que le résultat n’est pas accidentel.
Qu’est-ce qu’une fenêtre de procédé robuste ?
Un procédé industriel ne devrait fonctionner correctement qu’à un seul réglage extrêmement précis.
Une fenêtre de procédé robuste signifie que la production reste conforme malgré de petites variations normales du système.
Cela concerne par exemple de légères variations :
- de température ;
- de viscosité du matériau ;
- de pression ;
- de conditions thermiques du moule.
L’objectif de l’essai est donc également de déterminer si la production dispose d’une marge de fonctionnement suffisante.
Un processus trop sensible peut produire des pièces correctes pendant l’essai puis devenir instable après plusieurs heures de production.
Quand un moule est-il prêt pour la production en série ?
Le moule peut être considéré comme prêt lorsque son fonctionnement et le procédé associé permettent d’obtenir de manière répétable des pièces répondant aux critères définis.
Cela signifie notamment que :
- le remplissage est complet et stable ;
- les défauts critiques ont été éliminés ;
- le refroidissement est suffisamment équilibré ;
- l’éjection n’endommage pas la pièce ;
- les dimensions sont répétables ;
- les exigences fonctionnelles sont respectées.
L’objectif du premier essai n’est donc pas de produire immédiatement une pièce parfaite.
Il sert à transformer un outil nouvellement fabriqué en un système de production maîtrisé.
Les informations obtenues pendant cette phase permettent de distinguer les défauts pouvant être corrigés par les paramètres de la presse de ceux qui exigent une modification du produit ou du moule.
C’est cette distinction qui permet de limiter les corrections tardives, les rebuts et les interruptions lorsque la véritable production en série commence.
FAQ
Qu’est-ce qu’un premier essai de moule d’injection ?
Il s’agit du premier fonctionnement contrôlé du nouveau moule sur une presse à injecter. L’objectif est de vérifier le remplissage, le refroidissement, l’éjection, la qualité des pièces et le comportement général du procédé avant la production en série.
Quels défauts apparaissent le plus souvent pendant les essais ?
Les essais peuvent révéler des remplissages incomplets, des retassures, du gauchissement, des lignes de soudure, des brûlures, des bavures ou des marques d’éjection. Leur origine doit être analysée avant de décider si une correction du procédé ou du moule est nécessaire.
Pourquoi l’évacuation de l’air est-elle importante ?
Elle permet à l’air présent dans la cavité de s’échapper devant le front de matière. Un évent insuffisant peut provoquer des pièges à air, des brûlures ou empêcher le remplissage complet de certaines zones.
Peut-on corriger tous les défauts en modifiant les paramètres d’injection ?
Non. Certains défauts sont liés aux paramètres de la presse, mais d’autres découlent de la géométrie de la pièce, du seuil, des évents, du refroidissement ou du système d’éjection. Dans ces cas, une modification physique du moule peut être nécessaire.
Comment définit-on un procédé d’injection stable ?
Un procédé est considéré comme stable lorsque plusieurs cycles consécutifs produisent des pièces conformes tout en maintenant les variables importantes dans une plage contrôlée.
Pourquoi réalise-t-on une série d’essai avant la production ?
Elle permet de confirmer que le résultat obtenu est répétable et que le moule peut fonctionner pendant une période prolongée sans dérive immédiate de la qualité.
Quelle est l’importance de la position du seuil ?
Le seuil influence la direction du remplissage, la perte de pression, les lignes de soudure, les pièges à air et le compactage. Son emplacement doit donc être sélectionné en fonction de l’ensemble de la géométrie et des exigences du produit.
Pourquoi un atelier d’outillage interne peut-il accélérer la mise au point ?
Il facilite la communication entre les équipes d’injection, de conception et d’usinage et évite certaines étapes de transport vers des prestataires externes. Les modifications peuvent ainsi être intégrées plus directement au cycle d’essai et de validation.